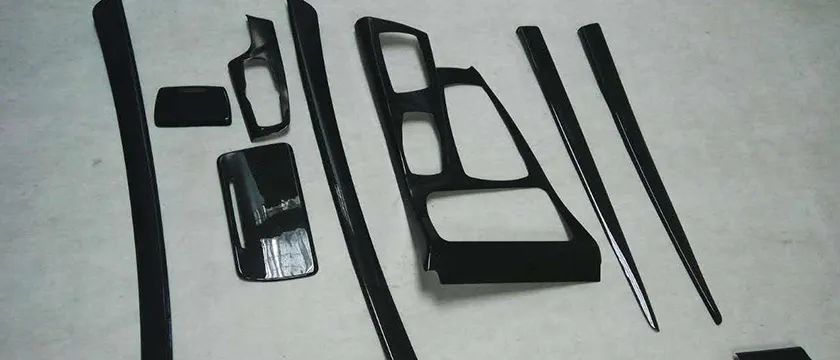
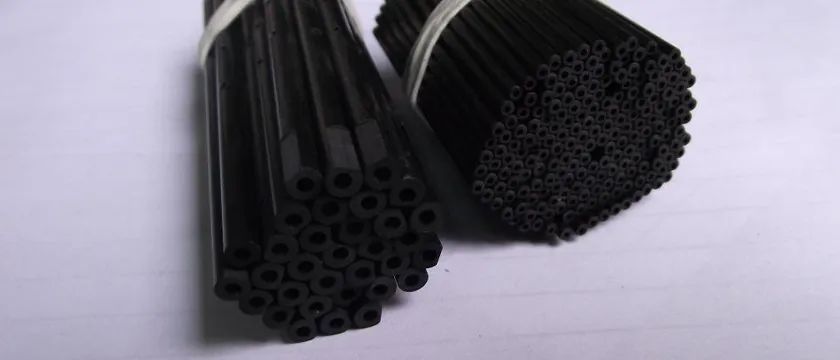
पल्ट्रूज़न प्रक्रिया एक सतत मोल्डिंग विधि है जिसमें गोंद से सने कार्बन फाइबर को मोल्ड से गुजारते हुए सुखाया जाता है। इस विधि का उपयोग जटिल अनुप्रस्थ काट आकृतियों वाले उत्पादों के उत्पादन में किया जाता है, इसलिए इसे बड़े पैमाने पर उत्पादन और उत्पादन क्षमता में सुधार के लिए उपयुक्त विधि के रूप में फिर से पहचाना गया है और इसका उपयोग भी बढ़ रहा है। हालांकि, पल्ट्रूज़न प्रक्रिया के दौरान उत्पाद की सतह पर छिलना, दरारें पड़ना, बुलबुले बनना और रंग में अंतर जैसी समस्याएं अक्सर उत्पन्न होती हैं।
परतदार
जब पकी हुई राल के कण सांचे से निकलकर भाग की सतह पर आ जाते हैं, तो इस घटना को परत उतरना या उखड़ना कहा जाता है।
समाधान:
1. ठीक हो चुके राल के प्रारंभिक साँचे के प्रवेश द्वार के फीडिंग सिरे का तापमान बढ़ाएँ।
2. रेजिन को जल्दी सुखाने के लिए लाइन की गति कम करें।
3. सफाई के लिए लाइन रोकें (30 से 60 सेकंड)।
4. कम तापमान वाले उत्प्रेरक की सांद्रता बढ़ाएँ।
छाला
जब अंग की सतह पर छाले पड़ जाते हैं।
समाधान:
1. राल को तेजी से जमाने के लिए मोल्ड के प्रवेश सिरे का तापमान बढ़ाएँ।
2. लाइन की गति कम करें, जिसका प्रभाव उपरोक्त उपायों के समान ही होगा।
3. सुदृढ़ीकरण का स्तर बढ़ाएँ। झाग अक्सर कम ग्लास फाइबर सामग्री के कारण उत्पन्न होने वाले रिक्त स्थानों के कारण होता है।
सतही दरारें
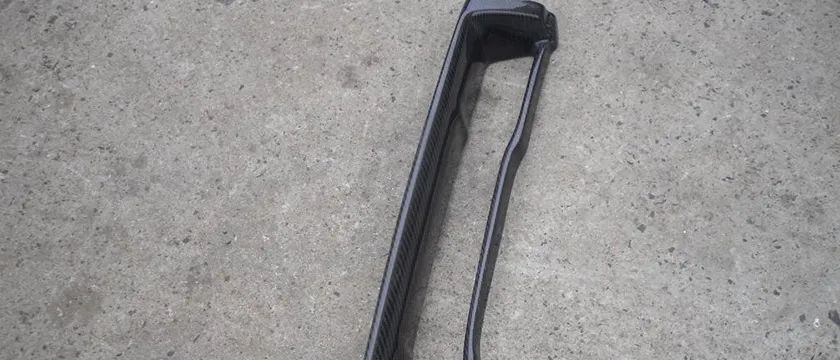
सतह पर दरारें अत्यधिक सिकुड़न के कारण होती हैं।
समाधान:
1. सांचे का तापमान बढ़ाकर सुखाने की प्रक्रिया को तेज करें।
2. लाइन की गति कम करें, जिसका प्रभाव उपरोक्त उपायों के समान ही होगा।
3. रेज़िन से भरपूर सतह की मज़बूती बढ़ाने के लिए फिलर में ग्लास फाइबर की मात्रा या लोडिंग बढ़ाएँ, जिससे सिकुड़न, तनाव और दरारें कम हो जाएँ।
4. भागों में सतह पैड या आवरण जोड़ें
5. कम तापमान वाले उत्प्रेरकों की मात्रा बढ़ाएँ या वर्तमान तापमान से कम तापमान वाले उत्प्रेरकों का उपयोग करें।
आंतरिक दरार
आंतरिक दरारें आमतौर पर अत्यधिक मोटी परत से जुड़ी होती हैं, और दरारें लेमिनेट के केंद्र में या सतह पर दिखाई दे सकती हैं।
समाधान:
1. रेज़िन को जल्दी ठीक करने के लिए फीड एंड का तापमान बढ़ाएँ।
2. मोल्ड के अंत में मोल्ड का तापमान कम करें और ऊष्माक्षेपी चरम को कम करने के लिए इसे हीट सिंक के रूप में उपयोग करें।
3. यदि मोल्ड का तापमान बदला नहीं जा सकता है, तो भाग के बाहरी भाग के तापमान और ऊष्माक्षेपी शिखर को कम करने के लिए लाइन की गति बढ़ाएँ, जिससे किसी भी प्रकार के ऊष्मीय तनाव को कम किया जा सके।
4. उत्प्रेरकों, विशेषकर उच्च तापमान उत्प्रेरकों का स्तर कम करें। यह सबसे अच्छा स्थायी समाधान है, लेकिन इसके लिए कुछ प्रयोगों की आवश्यकता है।
5. उच्च तापमान वाले इनिशिएटर को कम ऊष्माक्षेपण वाले लेकिन बेहतर उपचार प्रभाव वाले इनिशिएटर से बदलें।
रंगीन पथांतरण
गर्म स्थानों के कारण असमान संकुचन हो सकता है, जिसके परिणामस्वरूप रंग का स्थानांतरण (यानी रंग स्थानांतरण) हो सकता है।
समाधान:
1. हीटर की जांच करें और सुनिश्चित करें कि वह सही जगह पर लगा है ताकि डाई पर तापमान असमान न हो।
2. रेजिन मिश्रण की जांच करें ताकि यह सुनिश्चित हो सके कि फिलर्स और/या पिगमेंट नीचे न बैठें या अलग न हों (रंग में अंतर)।
कम बस कठोरता
अपूर्ण उपचार के कारण बारकोल की कठोरता कम है।
समाधान:
1. राल के जमने की प्रक्रिया को तेज करने के लिए लाइन की गति कम करें।
2. सांचे में क्योरिंग की दर और डिग्री को बेहतर बनाने के लिए सांचे का तापमान बढ़ाएं।
3. ऐसे मिश्रणों की जाँच करें जिनसे अत्यधिक प्लास्टिकीकरण होता है।
4. पानी या रंगद्रव्य जैसे अन्य संदूषकों की जाँच करें जो उपचार दर को प्रभावित कर सकते हैं।
नोट: बारकोल कठोरता माप का उपयोग केवल एक ही प्रकार के रेज़िन से उपचार की तुलना करने के लिए किया जाना चाहिए। इनका उपयोग विभिन्न रेज़िनों से उपचार की तुलना करने के लिए नहीं किया जा सकता है, क्योंकि विभिन्न रेज़िन अपने विशिष्ट ग्लाइकोल से निर्मित होते हैं और उनमें क्रॉसलिंकिंग की गहराई भिन्न होती है।
हवा के बुलबुले या छिद्र
सतह पर हवा के बुलबुले या छिद्र दिखाई दे सकते हैं।
समाधान:
1. यह जांचें कि क्या मिश्रण के दौरान या अनुचित तापन के कारण अतिरिक्त जल वाष्प और विलायक उत्पन्न हुए हैं। ऊष्माक्षेपी प्रक्रिया के दौरान जल और विलायक उबलते और वाष्पित होते हैं, जिससे सतह पर बुलबुले या छिद्र बन जाते हैं।
2. सतह की राल की कठोरता बढ़ाकर इस समस्या को बेहतर ढंग से दूर करने के लिए लाइन की गति कम करें, और/या मोल्ड का तापमान बढ़ाएं।
3. सतह पर कोई आवरण या फेल्ट लगाएं। इससे सतह की राल मजबूत होगी और हवा के बुलबुले या छिद्र दूर करने में मदद मिलेगी।
4. भागों में सतह पैड या आवरण जोड़ें।
पोस्ट करने का समय: 10 जून 2022